Fähigkeitsindizes zeigen, inwieweit ein Prozess die vorgegebenen Anforderungen erfüllt, wobei diese Beurteilung ausschließlich bei stabilen Prozessen aussagekräftig ist. Die Stabilität eines Prozesses bestimmt, ob dieser als beherrscht oder unbeherrscht eingestuft wird. Ohne Prozessstabilität verliert die Analyse von Fähigkeitsindizes ihre Aussagekraft. Nach ISO 22514 gelten Prozesse als beherrscht, wenn die Merkmalswerte entweder stabil bleiben oder sich lediglich in bekannter Weise und innerhalb definierter Grenzen verändern. Zufallsstichproben, die aus einem beherrschten Prozess entnommen werden, weisen dasselbe Verhalten auf, als stammten sie aus derselben Grundgesamtheit.
Bei der Berechnung der Prozessfähigkeit wird häufig von normalverteilten Prozessdaten ausgegangen. Daher ein kleiner Exkurs in die Statistik: Bei kontinuierlichen Prozessen können die Merkmalswerte beliebige Werte annehmen. Ein Beispiel ist die Temperatur in einer Maschine. Die Normalverteilung bestimmt sich aus zwei Kenngrößen: dem arithmetischen Mittelwert und der Standardabweichung. Beide Kenngrößen werden aus einer Stichprobe geschätzt.
In diesem Beitrag werden die in der folgenden Abbildung dargestellten Begriffe verwendet. In einzelnen Normen oder Spezifikationen können die Bezeichnungen der einzelnen Parameter abweichen.
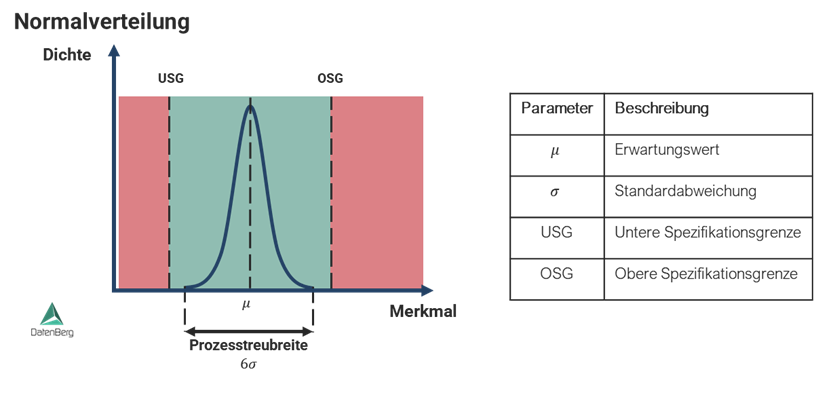
Ist ein Merkmal normalverteilt, kann die Standardabweichung verwendet werden, um abzuschätzen, wie viele Teile innerhalb/außerhalb der spezifizierten Toleranzen liegen. ppm ist die Anzahl der Teile pro Million.
| Standardabweichung (Sigma, σ) | Anteil innerhalb der Toleranz | Anteil außerhalb der Toleranz |
|---|---|---|
| ±1σ | 68,27 % | 31,73 % |
| ±2σ | 95,45 % | 4,55 % |
| ±3σ | 99,73 % | 0,27 % |
| ±4σ | 999 936,66 ppm | 63,34 ppm |
| ±5σ | 999 999,43 ppm | 0,57 ppm |
| ±6σ | 999 999,998 ppm | 0,002 ppm |
Der Prozessfähigkeitsindex (engl. process capability index) gibt die Fähigkeit eines Prozesses an. Er beschreibt, inwieweit ein Prozess geeignet ist, ein Produkt herzustellen, das den Produktanforderungen entspricht. Umgangssprachlich kann man sagen, dass die Prozessfähigkeit angibt, „wie gut der Prozess in die Toleranz passt“. Der Prozessfähigkeitsindex wird auch als „potenzieller Prozessfähigkeitsindex“ bezeichnet. Für die Berechnung des Prozessfähigkeitsindex sind zwei Spezifikationsgrenzen erforderlich, eine untere und eine obere.
Für die Berechnung von Cp verwendet die ISO 22514 die Schreibweise des 99,865-%-Quantils X99,865 % und des 0,135-%-Quantils X0,135 %. Bei einem normalverteilten Messmerkmal kann dies als sechsfache Standardabweichung 6σ, oder 6s, angegeben werden, wenn σ aus einer Stichprobe geschätzt wird.
C_p = \dfrac{\mathrm{OSG} - \mathrm{USG}}{6\sigma}Der kleinste Prozessfähigkeitsindex (engl. minimum process capability index) wird auch als kritischer Prozessfähigkeitsindex bezeichnet. Er gibt das Verhältnis von Toleranz zu Prozessstreuung unter Berücksichtigung der Prozesssituation an. Dieser Index beschreibt die Prozessfähigkeit in Bezug auf die gegebenen Spezifikationsgrenzen.
Die kritische Prozessfähigkeit wird wie folgt berechnet:
C_{pk} = \min\left(C_{pku},\, C_{pkl}\right)C_{pku} = \dfrac{\mathrm{OSG} - \bar{x}}{3\sigma}C_{pkl} = \dfrac{\bar{x} - \mathrm{USG}}{3\sigma}Bei der Bewertung der Fähigkeitsindizes können drei Phasen unterschieden werden. Vor Beginn der Serienfertigung ist die Kurzzeitfähigkeit Gegenstand der Prüfung. Hier stehen maschinenbedingte Einflüsse im Vordergrund. Dies kann z. B. bei der Maschinenabnahme erfolgen. Die Voruntersuchung zur Prozessfähigkeit ist eine Untersuchung aller für die Produktion relevanten Einflussgrößen. Die Langzeit-Prozessfähigkeitsuntersuchung ist eine Untersuchung der Einflüsse in der Produktion über einen längeren Zeitraum.
| Kurzzeitfähigkeits-untersuchung | Vorläufige Prozessfähigkeits-untersuchung | Langzeitprozess-fähigkeitsuntersuchung | |
|---|---|---|---|
| Wann? | Vor Serienstart | Vor Serienstart | Analyse in der Serienproduktion |
| Fähigkeitsindex | Cm | Pp | Cp |
| Kritischer Fähigkeitsindex | Cmk | Ppk | Cpk |
In der smartPLAZA lässt sich der Cpk-Wert auch in einem Dashboard darstellen, sodass die Prozessfähigkeit mehrerer Merkmale oder Aufträge auf einen Blick überwacht werden kann.
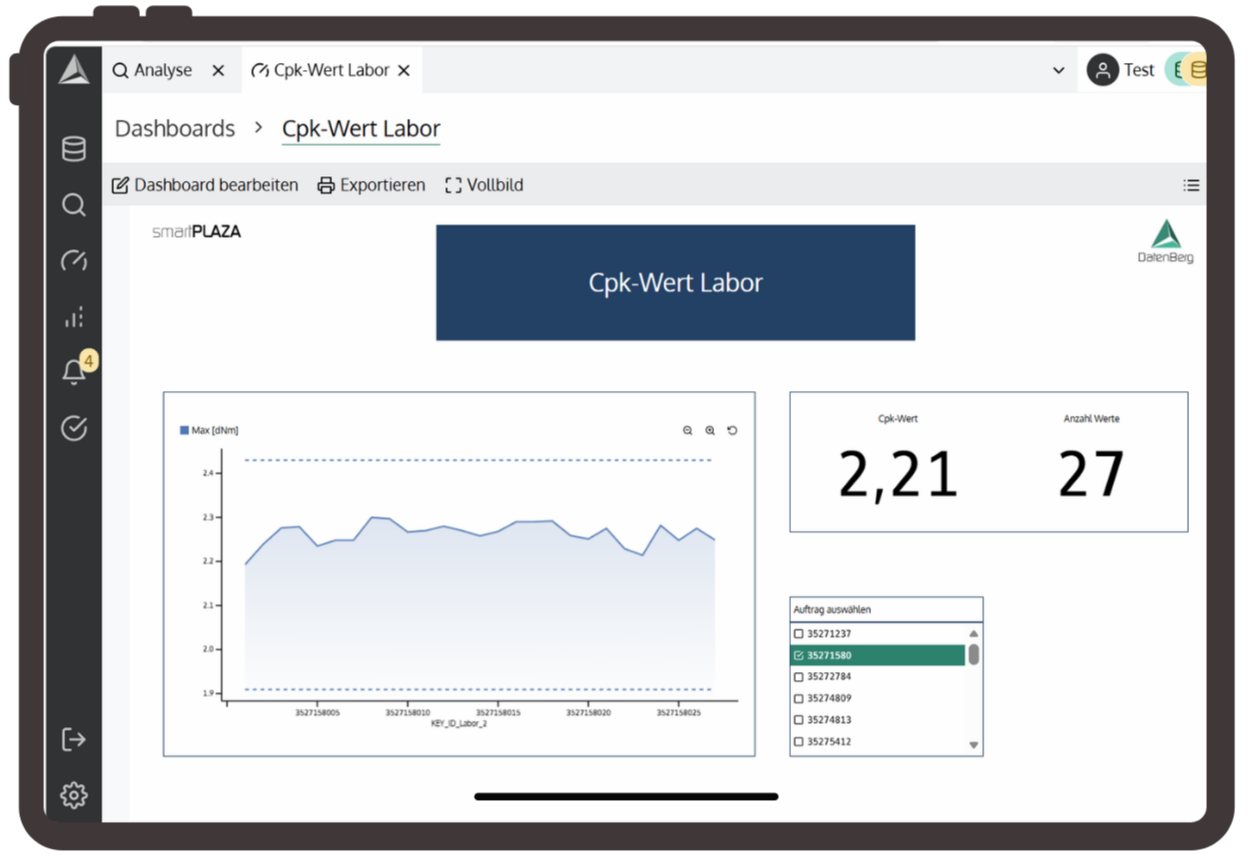
Ein Produktionsprozess ist beherrscht, wenn sich die Verteilung der Merkmalswerte praktisch nicht oder nur in bekannter Weise bzw. innerhalb bekannter Grenzen ändert.
Statistische Tests liefern eine analytische Aussage darüber, ob die Annahme einer Normalverteilung haltbar ist. Maßgeblich ist der p-Wert des Tests. Liegt er über einem vorher festgelegten Signifikanzniveau (oft 0,05), wird die Normalverteilungsannahme nicht verworfen. Gängige Tests sind der Anderson-Darling-Test und der Shapiro-Wilk-Test, Hinweise gibt die ISO 5479. Ergänzend hilft ein Histogramm oder Wahrscheinlichkeitsnetz zur visuellen Einschätzung. In smartPLAZA wird die Prüfung auf Normalverteilung automatisch durchgeführt.
Hier empfiehlt die DIN ISO 22514, den oberen und den unteren Prozessfähigkeitsindex getrennt zu berechnen und anzugeben, nicht nur den kleineren Wert. Für beide Werte können unterschiedliche Anforderungen gelten. Soll zusätzlich die Abweichung vom Sollwert bewertet werden, eignet sich der Index Cpm.
Liegt nur eine obere oder nur eine untere Spezifikationsgrenze vor, lässt sich kein Cp berechnen. Es wird nur der Index zur vorhandenen Grenze bestimmt, also Cpku oder Cpkl. Dieser Wert wird direkt als kritischer Prozessfähigkeitsindex angegeben, eine Minimumbildung entfällt.
Cp und Cpk sollten immer zusammen betrachtet werden. Ist der Cp-Wert deutlich größer als der Cpk-Wert, liegt der Prozess nicht mittig in der Toleranz. Eine Zentrierung würde die Fähigkeit dann ohne Verringerung der Streuung verbessern. Ein Cpk-Wert ab 1,33 gilt im Allgemeinen als ausreichend fähig. Verbindliche Grenzwerte werden mit dem Kunden abgestimmt.
DIN ISO 22514-1:2016-08: Statistische Methoden im Prozessmanagement, Fähigkeit und Leistung, Teil 1: Allgemeine Grundsätze und Begriffe (ISO 22514-1:2014). DIN Media. Zur Norm
Automotive Industry Action Group (AIAG): Statistical Process Control (SPC), Reference Manual, 2. Auflage. Zum Handbuch
NIST/SEMATECH: e-Handbook of Statistical Methods, Abschnitt 6.1.6 „What is Process Capability?“. Zum Handbuch